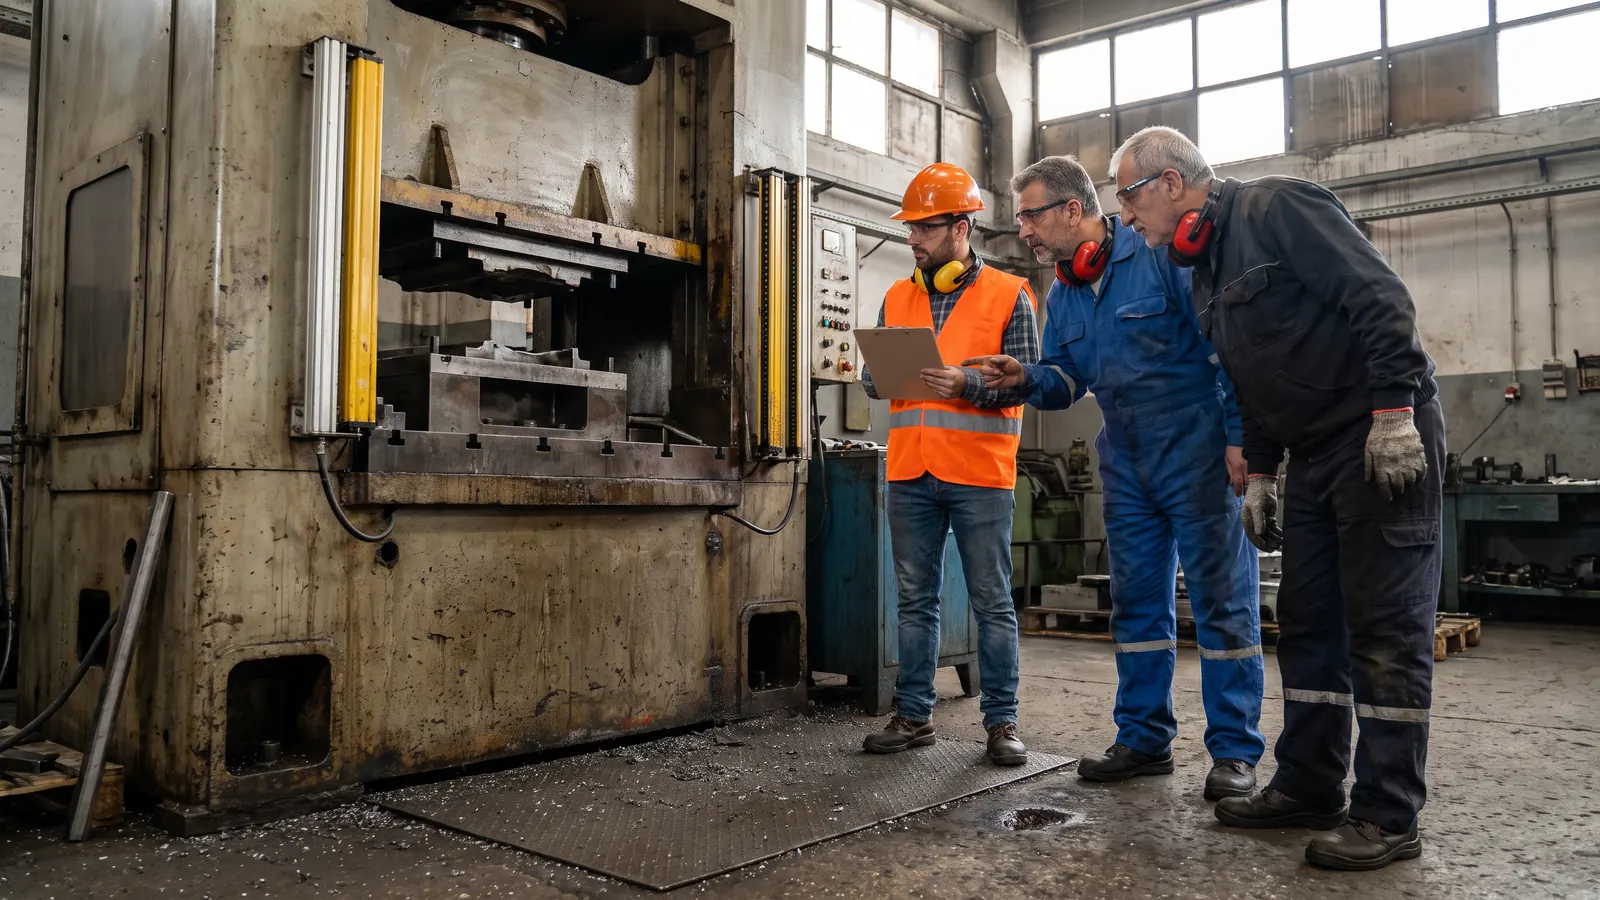
FMEA (Hata Türleri ve Etkileri Analizi), bir sürecin her adımında neyin ters gidebileceğini, bunun çalışana etkisini ve mevcut kontrollerin hatayı zamanında yakalayıp yakalayamayacağını tablo üzerinde inceleyen bir risk analizi yöntemidir. Her hata türü şiddet, oluşma ve tespit yönünden 1-10 arasında puanlanır; üç puanın çarpımı olan RPN, önlem önceliğini belirlemeye yardım eder. Aşağıda doldurulmuş bir hidrolik pres hattı örneği bulacaksınız.
Öne çıkanlar
- FMEA her süreç adımı için hata türünü, etkisini, nedenini ve mevcut kontrolü inceler; RPN = S × O × D ile 1-1.000 arasında bir öncelik sayısı üretir.
- Risk Değerlendirmesi Yönetmeliği yöntem dayatmaz; Madde 9/2 seçilen yöntemlerden birinin veya birkaçının birlikte kullanılmasına izin verir.
- Ölçek ve RPN sınırı kuruluşun kararıdır; prosedüre yazılmalı, şiddeti 9-10 olan satırlar RPN'den bağımsız ele alınmalıdır.
- AIAG & VDA FMEA El Kitabı (2019), RPN yerine şiddeti öne alan Eylem Önceliği (AP) tablolarını kullanır.
- Makine hatlarında FMEA, akışkanlı proseslerde HAZOP, genel işyeri değerlendirmesinde Fine-Kinney veya L tipi matris daha verimlidir.
FMEA nedir, İSG'de ne işe yarar?
FMEA, bir süreci veya ekipmanı adımlarına ayırıp her adım için olası hata türünü, etkisini, nedenini ve mevcut kontrolleri sırayla sorgulayan, aşağıdan yukarıya çalışan bir analizdir. İSG'de özellikle makine hatlarında, bakım işlerinde ve tekrarlı üretim süreçlerinde, kazaya dönüşmeden önce zayıf halkayı bulmak için kullanılır.
Genel çerçeveyi IEC 60812:2018 standardı çizer. Standart, insan eylemi içeren süreçlere de uygulanabilir; ancak genel bir standart olduğu için güvenlik uygulamalarına özgü yönlendirme vermez. Bu yüzden İSG'de kullanacağınız ölçeği ve karar kurallarını kendi prosedürünüzde tanımlamanız gerekir.
Fine-Kinney gibi tehlike odaklı yöntemler “burada hangi tehlike var?” diye sorar; FMEA ise “bu adım nasıl başarısız olur?” sorusuyla ilerler. Böylece ışık perdesinin arızalanması ya da kilitlemenin atlanması gibi ekipman ve insan hataları tek tek görünür olur.
Yönetmelik bu yöntemi kullanmanıza izin veriyor mu?
Evet. İş Sağlığı ve Güvenliği Risk Değerlendirmesi Yönetmeliği belirli bir yöntemi zorunlu tutmaz. Madde 9/2'ye göre riskler, “işletmenin faaliyetine ilişkin özellikleri, işyerindeki tehlike veya risklerin nitelikleri ve işyerinin kısıtları gibi faktörler ya da ulusal veya uluslararası standartlar esas alınarak seçilen yöntemlerden biri veya birkaçı bir arada kullanılarak” analiz edilir.
Risk değerlendirmesini yapma veya yaptırma yükümlülüğü işverendedir (Madde 5); çalışmayı işverenin oluşturduğu ekip yürütür (Madde 6). Hangi yöntemin kullanıldığı da dokümana yazılır (Madde 11).
FMEA tablosu yönetmeliğin aşamalarıyla da örtüşür. Madde 9/1, risklerin hangi sıklıkta oluşabileceğinin ve kimlerin, nelerin hangi şiddette zarar görebileceğinin, mevcut kontrol tedbirlerinin etkisi de gözetilerek belirlenmesini ister. Madde 10/3'teki önlem sonrası yeniden risk seviyesi tespiti ise tablonun ikinci tur puanlamasıdır.
RPN nasıl hesaplanır?
RPN (Risk Priority Number, risk öncelik sayısı), şiddet (S), oluşma (O) ve tespit (D) puanlarının çarpımıdır: RPN = S × O × D. Her faktör 1-10 arasında puanlandığında sonuç 1 ile 1.000 arasında çıkar. Tespit puanı ters işler: hata zarar vermeden kolayca yakalanıyorsa D düşük, hiç yakalanamıyorsa yüksek verilir.
Örnek: kalıp değişiminde koç emniyet takozu konmadan kalıp arasına girilmesi. Olası en kötü sonuç ölüm (S = 10), bu davranış sahada yaklaşık altı ayda bir görülüyor (O = 5), ustabaşı yalnızca ara sıra ve kayıt tutmadan bakıyor (D = 8). Buna göre RPN = 10 × 5 × 8 = 400 olur.
RPN bir yüzde ya da olasılık değildir; yalnızca aynı ölçekle puanlanmış satırları kendi aralarında sıralar. Türkçe kaynaklarda O için “olasılık”, D için “saptanabilirlik” adı da kullanılır.
Örnekte kullanılan puanlama ölçeği
Standartlar İSG için bağlayıcı tek bir ölçek tanımlamaz. IEC 60812 güvenliğe özgü yönlendirme vermez; AIAG & VDA FMEA El Kitabı'nın 2019'da tamamen yenilenen şiddet, oluşma ve tespit tabloları ise otomotiv ürün ve süreç FMEA'ları için yazılmıştır. Aşağıdaki tablo, klasik 1-10 yapısını İSG'ye uyarlayan ve örnek işletmenin prosedüründe tanımlı olan ölçektir; kendi işletmenize göre düzenleyip prosedürünüze yazın.
| Puan | Şiddet (S) | Oluşma (O) | Tespit (D) |
|---|---|---|---|
| 10 | Ölüm veya birden fazla ağır yaralı | Her vardiyada | Hiçbir kontrol yok |
| 9 | Uzuv kaybı, kalıcı iş göremezlik | Her gün | Yalnızca tesadüfen fark edilir |
| 8 | Ameliyat veya hastanede yatış gerektiren yaralanma | Haftada bir | Ara sıra, kayıtsız gözlem |
| 7 | Kırık gibi haftalarca iş göremezlik | Ayda bir | Aylık kayıtlı kontrol |
| 6 | Birkaç gün raporlu iş göremezlik | Üç ayda bir | Haftalık kayıtlı kontrol |
| 5 | Dikiş gibi tıbbi müdahale, aynı gün işe dönüş | Altı ayda bir | Vardiya başı kayıtlı kontrol |
| 4 | İlk yardımla giderilen yaralanma | Yılda bir | İkinci kişinin imzalı doğrulaması |
| 3 | Yaralanmasız, geçici rahatsızlık | 2-5 yılda bir | Sürekli izleme ve alarm, insan tepkisi gerekir |
| 2 | Yalnızca küçük ekipman hasarı | 5 yıldan seyrek | Makineyi durduran kilitleme (interlock) |
| 1 | Fark edilebilir etki yok | Tasarımla engellenmiş | Kendini izleyen emniyet devresi |
S en kötü gerçekçi sonucu, O hata türünün ne sıklıkla görüldüğünü, D ise hatanın çalışan zarar görmeden yakalanıp yakalanamayacağını puanlar; kontrol güçlendikçe D düşer. Talimat ve eğitim gibi önleyici kontroller O'yu; test, alarm ve kilitleme gibi tespit edici kontroller D'yi düşürür. O puanını tahmine değil kayda dayandırın: arıza kayıtları, iş kazası kayıtları ve ramak kala olay kayıtları en sağlam veridir.
FMEA adım adım nasıl yapılır?
FMEA ekip kurulmasıyla başlar, önlem sonrası yeniden puanlamayla biter. AIAG & VDA FMEA El Kitabı süreci yedi adımda toplar: planlama ve hazırlık, yapı analizi, fonksiyon analizi, hata analizi, risk analizi, optimizasyon ve sonuçların dokümantasyonu. İSG uygulamasında bu adımların sahadaki karşılığı kabaca şöyledir.
- Kapsam ve ekip: Tek bir makine veya hat seçin. Madde 6'daki ekip (işveren veya vekili, iş güvenliği uzmanı, işyeri hekimi, çalışan temsilcisi, destek elemanı) o hattın bakım şefi ve deneyimli bir operatörüyle tamamlansın.
- Süreç adımları: Akışı bir vardiya boyunca hat başında gözlemleyerek çıkarın; bakım ve arıza müdahalesini ayrı adım olarak yazın.
- Hata türleri: Her adım için “nasıl yanlış yapılır, ekipman nasıl arızalanır?” diye sorun. “El ezilmesi” etkidir; “ışık perdesinin devre dışı bırakılması” hata türüdür.
- Etki ve neden: En kötü gerçekçi etkiyi ve nedenleri yazın; nedenleri bulmak için balık kılçığı ve 5 Neden tekniklerinden yararlanın.
- Puanlama: Mevcut kontrolleri yazın, S, O ve D'yi ekipçe verin, satırları RPN'ye göre büyükten küçüğe sıralayın (Madde 9/5).
- Önlem: Her önleme sorumlu ve termin atayın; toplu korunmayı kişisel korunmanın önüne koyun (Madde 10/2).
- İkinci tur: Önlem sahada çalışmaya başlayınca satırı yeniden puanlayın.
Doldurulmuş FMEA örneği: hidrolik pres hattı
Aşağıdaki tablo temsili bir örnektir: Bursa'da otomotiv yan sanayine sac parça basan, iki vardiya çalışan bir tesis düşünülerek hazırlandı. Konu, 250 tonluk hidrolik preste elle beslemeli parça basma ve kalıp değişimidir. Böyle bir çalışmada puanlar vardiya gözlemi, bakım kayıtları ve ramak kala bildirimlerinden ekipçe verilir.
| No | Süreç adımı | Hata türü | Olası etki | S | Olası neden | O | Mevcut kontrol | D | RPN |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Kalıp değişimi | Emniyet takozu konmadan kalıp arasına girilir | Koç kayarsa ezilme, ölüm | 10 | Takoz presten uzakta, adım adım talimat yok | 5 | Talimat panosu, ustabaşının ara sıra gözlemi | 8 | 400 |
| 2 | Parça yerleştirme | Işık perdesi arızalanır, koç perde kesikken iner | Parmak veya el kaybı | 9 | Sensör hasarı, kablo ezilmesi, röle arızası | 2 | Vardiya başı kayıtlı perde testi | 5 | 90 |
| 3 | Parça yerleştirme | Işık perdesi operatörce devre dışı bırakılır | Parmak veya el kaybı | 9 | Hizasız perde sık duruyor, by-pass anahtarı kilitsiz | 6 | Amirin ara sıra gözlemi | 8 | 432 |
| 4 | Çevrim başlatma | Çift el kumandanın bir butonu bantla sabitlenir | El ezilmesi | 9 | Yorgunluk, eşzamanlılığı izlemeyen eski kumanda | 4 | Haftalık kayıtlı makine kontrolü | 6 | 216 |
| 5 | Parça alma | Çapaklı parça uygun eldiven olmadan tutulur | Dikiş gerektiren el kesiği | 5 | Eldiven yalnızca depoda, kalıpta çapak artışı | 9 | Haftalık kayıtlı KKD denetimi | 6 | 270 |
| 6 | Bakım ve arıza | Kilitleme-etiketleme yapılmadan müdahale edilir | Beklenmedik hareketle ezilme | 10 | Kişisel kilit yok, akümülatör boşaltma adımı yok | 4 | İş emri formu, şefin ara sıra kontrolü | 8 | 320 |
| 7 | Hidrolik sistem | Hortum çalışma sırasında patlar | Basınçlı yağın deriye işlemesi, yanık | 8 | Değişim periyodu yok, sürtünen hortum korumasız | 3 | Aylık kayıtlı bakım kontrolü | 7 | 168 |
Örnek işletmenin karar kuralları
İşletmenin prosedüründe iki kural var: şiddeti 9 veya 10 olan her satır RPN'den bağımsız olarak ekipçe görüşülür ve kararı yazılır; RPN'si 100 ve üzeri olan her satır için sorumlu ve terminli önlem zorunludur. Bu kurallarla yedi satırın tamamı önlem listesine girdi.
RPN sıralaması 3, 1, 6, 5, 4, 7, 2 şeklinde çıktı. Şiddeti yalnızca 5 olan kesik satırı, her gün yaşandığı için uzuv kaybı riski taşıyan satır 4'ün önüne geçti. Satır 2 ise 90 ile sınırın altında kaldı; şiddet kuralı olmasaydı sonucu uzuv kaybı olan bir hata türü listeden düşecekti.
Önlem sonrası ikinci tur puanlama
İkinci tur puanlar, önlem sahada uygulanıp çalıştığı görüldükten sonra verilir. Örnek işletmenin hedefi, tüm satırları RPN 100'ün altına indirmek ve şiddeti 9-10 olan satırlarda oluşma puanını en fazla 3'e çekmekti.
| No | Önlem | Sorumlu, termin | S | O | D | Yeni RPN |
|---|---|---|---|---|---|---|
| 3 | Anahtarlı by-pass seçici (anahtar bakım şefinde), perde hizalama, by-pass konumunda panelde sesli ve ışıklı uyarı | Bakım şefi, 2 hafta | 9 | 3 | 3 | 81 |
| 1 | Prese zincirle bağlı takoz, takoz yerinde değilse kalıp değişim modunu açtırmayan kilitleme | Bakım şefi, 4 hafta | 10 | 2 | 2 | 40 |
| 6 | Kişisel asma kilit ve etiket, prese özel talimat (akümülatör boşaltma dahil), iş emrinde şef onayı | Bakım şefi, 3 hafta | 10 | 2 | 4 | 80 |
| 5 | Kalıp çapak kontrolü bakım planına, eldiven hat başına, vardiya başı KKD kontrolü | Üretim şefi, 1 hafta | 5 | 3 | 5 | 75 |
| 4 | Eşzamanlı basmayı izleyen çift el kumanda modülü, kapaklı butonlar | Bakım şefi, 4 hafta | 9 | 2 | 2 | 36 |
| 7 | Hortum tarih etiketi ve değişim periyodu, koruyucu kılıf, hortum kalkanı, haftalık kayıtlı kontrol | Bakım şefi, 6 hafta | 8 | 2 | 6 | 96 |
| 2 | Perde testi kaydını ustabaşının aynı vardiyada imzalaması, röle kontrolünün bakım planına eklenmesi | Üretim şefi, 1 hafta | 9 | 2 | 4 | 72 |
Şiddet puanları değişmedi; önlemler tehlikenin kendisini değil, hatanın oluşma ve yakalanma ihtimalini değiştirdi. S ancak tehlike ortadan kalkınca düşer: robotla beslemeye ve sabit koruyucuya geçildiğinde el kalıp bölgesine hiç girmez, hata türü de yeniden tanımlanır.
Satır 5'te asıl önlem çapağı kaynağında azaltan kalıp bakımıdır, eldiven tamamlayıcıdır. Yeni RPN sınırın üzerinde kalsaydı aynı adımlar o satır için tekrarlanacaktı.
RPN eşiği kaç olmalı?
Herkes için geçerli tek bir RPN eşiği yoktur; sınırı kuruluş belirler. IEC 60812:2018, önlem kararı kriterlerinin analiz planlanırken tanımlanmasını ayrı bir adım olarak ele alır. Yönetmelik de kabul edilebilir risk seviyesini, yasal yükümlülüklere ve işyerinin önleme politikasına uygun, kayıp veya yaralanma oluşturmayacak seviye olarak tanımlar (Madde 4). Seçtiğiniz sınırı prosedüre yazın ve aynı ölçekle tutarlı uygulayın.
Uygulamada 100 veya 125 gibi sınırlar sık görülür; bunlar yasal zorunluluk değil, kuruluşların kendi tercihidir. Tek başına RPN yetmez: S = 10, O = 2, D = 5 ile S = 2, O = 10, D = 5 satırlarının ikisi de 100 eder, ama ilki ölüm riskidir. Sınırı mutlaka bir şiddet kuralıyla birlikte kullanın.
AIAG & VDA yaklaşımı: Eylem Önceliği (AP)
AIAG & VDA FMEA El Kitabı (Haziran 2019), RPN'nin yerine Eylem Önceliği (Action Priority, AP) tablolarını getirdi. AP, şiddet, oluşma ve tespiti tek tek ve birlikte değerlendirip her satır için yüksek, orta veya düşük eylem önceliği belirler; tablolar önce şiddete, sonra oluşmaya ağırlık verir. Müşterisi AP isteyen bir otomotiv tedarikçisinde İSG tablosunda da şiddet öncelikli bir kural kullanmak, kalite ve İSG ekiplerinin aynı dili konuşmasını sağlar.
FMEA mı, HAZOP mu, Fine-Kinney mi?
Seçimi işin yapısı belirler. Makine hatları, bakım ve tekrarlı üretim adımları için FMEA; boru, tank ve reaktörlerde akış, basınç ve sıcaklık sapmalarını incelemek için HAZOP; çok sayıda farklı tehlikenin bulunduğu genel işyeri değerlendirmesi için Fine-Kinney veya L tipi matris daha verimlidir. Yönetmelik bu yöntemlerin birlikte kullanılmasına da izin verir.
| Ölçüt | FMEA | HAZOP | Fine-Kinney |
|---|---|---|---|
| Çıkış sorusu | Bu adım nasıl başarısız olur? | Tasarım amacından hangi sapma olur? | Hangi tehlike var, ne sıklıkla maruz kalınıyor? |
| Uygun alan | Pres, montaj hattı, robot hücresi, bakım | Kimya, boya, gaz gibi akışkanlı prosesler | Atölye, depo, şantiye gibi genel değerlendirme |
| Temel girdi | Süreç akışı, arıza kayıtları, saha gözlemi | P&ID çizimleri, işletme talimatları | Tehlike listesi, saha turu |
| Puanlama | RPN veya AP | Temelde nitel | Olasılık × Frekans × Şiddet |
| Zayıf yön | Birden fazla arızanın birleşimini iyi yakalamaz | Deneyimli oturum lideri ve uzun toplantı ister | Hata türlerini tek tek ayrıştırmaz |
Fine-Kinney ve L tipi matris, genel işyeri değerlendirmesinde sık kullanılan yöntemlerdir. Formül ve tablo değerleri için Fine-Kinney örnek hesaplama yazımıza, küçük işyerlerinde hızlı tarama için L tipi 5x5 matris örneğine bakabilirsiniz.
HAZOP nedir, nasıl işler?
HAZOP (tehlike ve işletilebilirlik çalışması), tesisi P&ID üzerinde düğüm adı verilen bölümlere ayırır. Her düğümde akış, basınç, sıcaklık ve seviye gibi parametreler “yok, fazla, az, kısmen, ilaveten, ters, başka” gibi kılavuz kelimelerle birleştirilir (“akış yok”, “basınç fazla”). Her sapmanın nedeni, sonucu ve mevcut koruması disiplinler arası bir ekiple tartışılır. Yöntemin uygulama kılavuzu IEC 61882:2016 standardıdır.
Pratikte birlikte kullanım
Bir otomotiv yan sanayi fabrikasında genel risk değerlendirmesi Fine-Kinney ile yapılıp pres ve robot hatları FMEA ile derinleştirilebilir; boya hattının solvent besleme sistemi için HAZOP eklenebilir. Büyük kaza önleme politika belgesi veya güvenlik raporu hazırlanan tesislerde ise bu belgelerde değerlendirilmiş riskler, İSG risk değerlendirmesinde dikkate alınarak kullanılır (Madde 13).
Tabloda en sık yapılan hatalar
- Hata türü yerine etki yazmak: “Parmak kesilmesi” bir sonuçtur; tabloya “çapaklı parçanın eldivensiz tutulması” gibi bir sapma yazılır.
- Önleyici kontrolü tespit sanmak: Talimat panosu hatayı önlemeye çalışır, oluştuğunda yakalamaz; D puanını düşürmez.
- D puanını ters vermek: Güçlü kontrol düşük puan alır; kilitleme varken D = 9 yazmak sıralamayı bozar.
- Kâğıt üzerinde RPN düşürmek: Önlem uygulanmadan ikinci tur puan yazılmaz.
- Operatörsüz ekip kurmak: Işık perdesini devre dışı bırakmak gibi hata türleri masa başında görünmez.
- Tabloyu rafa kaldırmak: Kalıp, ekipman veya yöntem değiştiğinde ve her kaza ya da ramak kala olaydan sonra ilgili satırlar yeniden puanlanır.
İlk analiz için pratik başlangıç
İlk çalışmanızı tek bir makine ve en fazla on hata türüyle başlatın. Ölçeği ve karar kurallarını puanlamadan önce yazılı hâle getirin; ekip ritmi oturduğunda aynı formatı diğer hatlara yayın.
İş güvenliği uzmanlığı belgesine hazırlanıyor ya da sınıf yükseltmeyi düşünüyorsanız, size uygun eğitim programını birlikte belirleyelim. Uludağ Uzman Akademi'ye iletişim sayfasından ulaşabilirsiniz.
Kaynaklar
- İş Sağlığı ve Güvenliği Risk Değerlendirmesi Yönetmeliği (Resmî Gazete, 29.12.2012, Sayı 28512)
- IEC 60812:2018, Failure modes and effects analysis (FMEA and FMECA)
- AIAG, AIAG & VDA FMEA Handbook duyurusu (Haziran 2019)
- IEC 61882:2016, Hazard and operability studies (HAZOP studies), Application guide
Sertifika eğitimleri
İSG kariyerinde bir adım önde olun
Bakanlık onaylı A, B, C Sınıfı İSG, İşyeri Hekimliği, DSP, İlk Yardım ve Hijyen sertifika programlarıyla 7 ilde 10 şubedeyiz.